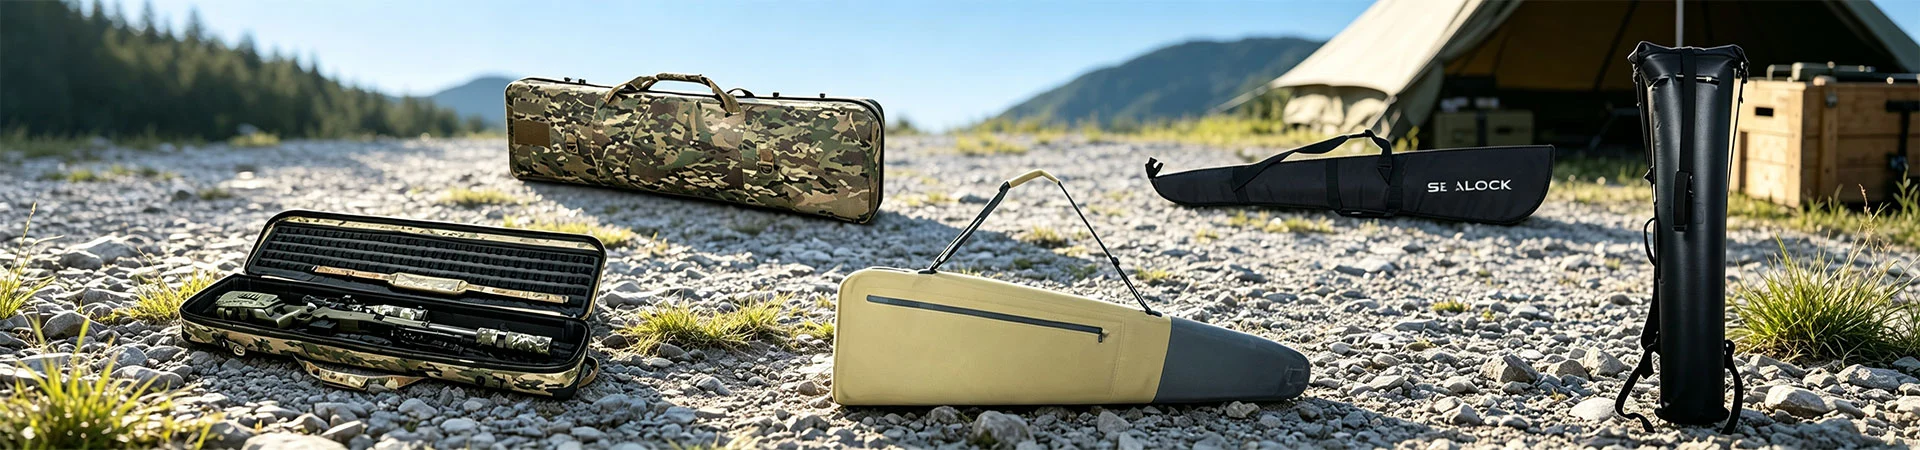
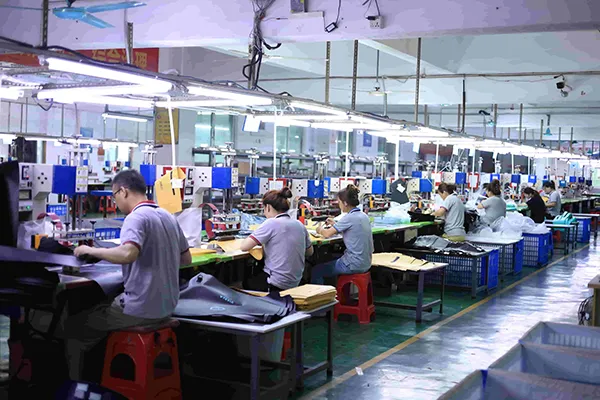
I parametri di saldatura (potenza, pressione dell'elettrodo e tempo di permanenza) vengono impostati e registrati per ogni lotto di tessuto in entrata e un campione del primo articolo viene sottoposto a un test di pelatura distruttivo all'inizio di ogni ciclo di produzione. Le saldature curve sul raggio del calcio vengono sottoposte a test di pelatura come sezione separata. I record di parametri sono disponibili per i file di qualità OEM.
La saldabilità dipende dalla polarità molecolare. TPU e PVC si saldano in modo pulito; il polietilene e il polipropilene non sono polari e non possono essere saldati a RF; il nylon o il poliestere non rivestito richiedono un laminato saldabile. La base in tessuto 840D è resistente all'abrasione e il laminato TPU fornisce sia la barriera impermeabile che lo strato saldabile.
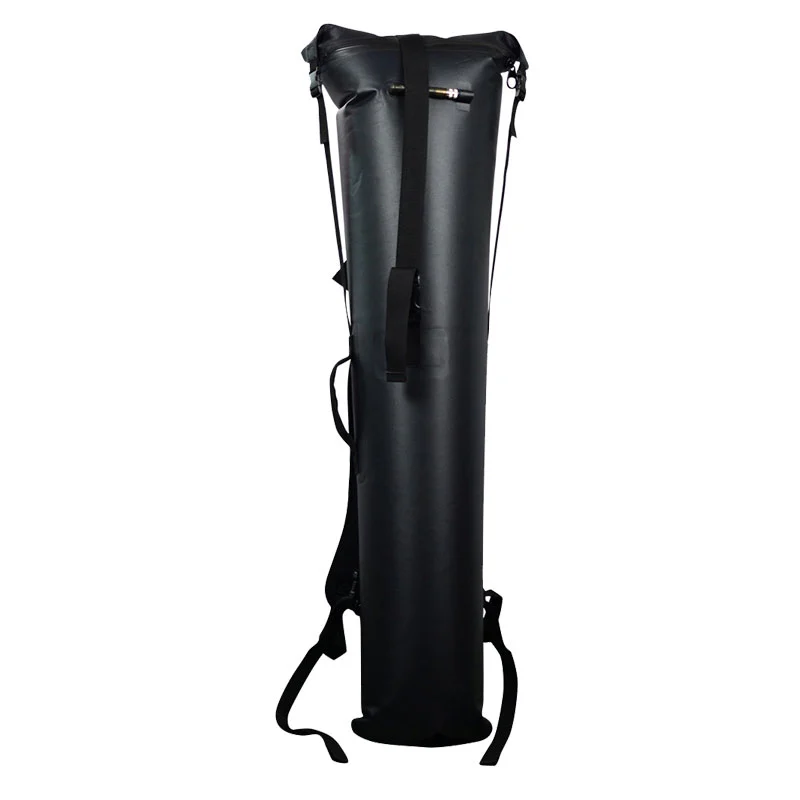
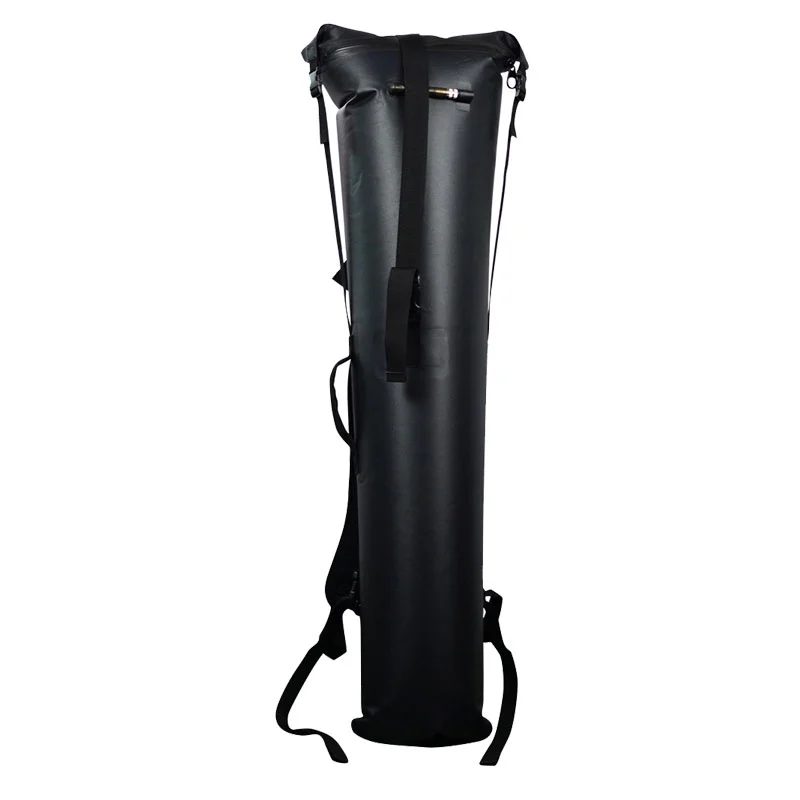
Guscio saldato in un unico pezzo che mostra il profilo camerato e la tasca saldata
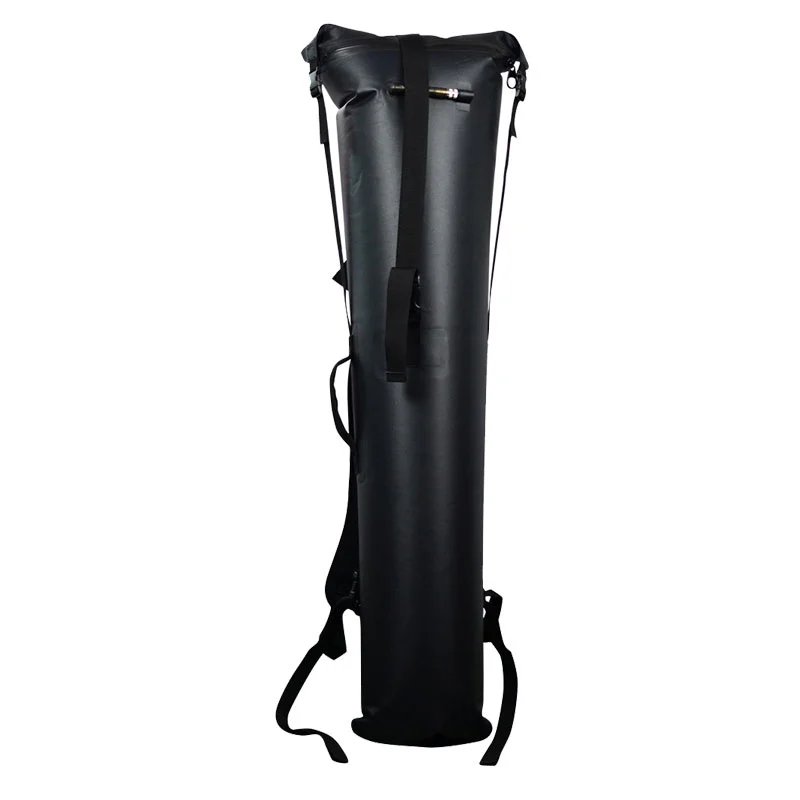
Una borsa asciutta cilindrica è una cucitura diritta ripetuta. Una custodia per pistola camerata non lo è.
| Caratteristica | Conseguenza della saldatura |
| Camera del calcio arrotondata | Percorso di saldatura curvo; utensili per elettrodi sagomati al raggio |
| Camera della canna rastremata | La larghezza della saldatura deve rimanere costante man mano che il pannello si restringe |
| Profilo piatto da 8 cm | Due grandi facce che si incontrano su un bordo stretto saldato anziché su un tubo arrotolato |
| Tasca porta accessori saldata | Una seconda operazione di saldatura su una faccia già saldata |
| Cerniera saldata nella cucitura | Materiali diversi uniti nella stessa operazione |
| Toppe di ancoraggio del cinturino | Saldatura ibrida in posizioni di carico puntuale |
Ognuna di queste è una decisione separata su strumenti e parametri. Questo è il motivo per cui una custodia per pistola saldata ad alta frequenza camerata comporta costi di sviluppo più elevati rispetto a un tubo e perché citiamo esplicitamente gli utensili anziché includerli in un prezzo unitario.
La frequenza è fissata dall'apparecchiatura. Tutto ciò che un operatore può sbagliare si trova in tre impostazioni, stabilite per ciascun lotto di tessuto in entrata e registrate.
| Variabile | Funzione | Se impostato su un valore troppo basso | Se impostato su un valore troppo alto |
| Energia | Tasso di generazione di calore nel giunto | Sottofuso; la cucitura si separa in modo netto | Il materiale brucia o si assottiglia in corrispondenza della saldatura |
| Pressione dell'elettrodo | Costringe insieme gli strati ammorbiditi | Fusione incompleta su tutta la larghezza della saldatura | Materiale spostato; la saldatura si assottiglia |
| Tempo di sosta | Energia totale nell'articolazione | Saldatura a freddo con scarsa forza di adesione | Surriscaldamento e infragilimento |
Il raffreddamento sotto pressione è il quarto passaggio e quello più spesso saltato nella produzione a basso costo. Il rilascio dell'elettrodo prima che il polimero fuso si solidifichi nuovamente lascia un giunto che sembra corretto e si stacca sotto carico.
Il processo dipende dalla polarità molecolare. Un polimero dotato di dipolo risponde al campo alternato e si riscalda internamente; un polimero non polare non risponde affatto, qualunque sia la potenza applicata.
| Materiale | Saldabile RF | Nota |
| TPU | SÌ | Fortemente polare; salda in modo pulito: il guscio SL-E603 |
| PVC | SÌ | Fortemente polare; salda bene, costo inferiore, più pesante |
| Rivestito in PU | Varia | Dipende dalla formulazione e dallo spessore del rivestimento |
| Polietilene | NO | Non polare; necessita di metodi ad aria calda o ad ultrasuoni |
| Polipropilene | NO | Non polare; non saldabile RF |
| Nylon o poliestere non rivestito | NO | Il solo tessuto di base non può essere saldato |
Questo è il motivo per cui la calotta è specificata come laminata in TPU anziché come tessuto. La base in tessuto 840D è resistente all'abrasione; il laminato in TPU costituisce sia la barriera impermeabile che lo strato che rende possibile la saldatura.
| Test di peeling distruttivo: su un campione saldato correttamente il tessuto genitore si strappa prima che la saldatura si separi. Una giunzione che si apre in modo pulito lungo la linea di saldatura indica un'energia insufficiente nel giunto e attiva una revisione dei parametri prima che la produzione continui. Viene eseguito all'inizio di ogni ciclo di produzione e i record sono disponibili per file di qualità OEM. |
| Modalità di fallimento su un caso cucito | Su un guscio saldato |
| Il nastro di cucitura si solleva dopo i cicli di riscaldamento e lavaggio | Nessun nastro presente |
| Le perforazioni dell'ago si riaprono man mano che l'adesivo invecchia | Non esistono perforazioni |
| Le cuciture si allentano sotto le vibrazioni | Nessuna cucitura nel corpo impermeabile |
| La cucitura della tasca perde dopo essere stata cucita attraverso il guscio | Tasca saldata su una faccia continua |
| Gli ancoraggi della cinghia perforano la barriera | Ancoraggi saldati alle toppe di rinforzo |
| Una pulizia aggressiva solleva il bordo del nastro | Il guscio può essere strofinato e lavato con un getto d'acqua |
| Articolo | Specifica |
| Modello | SL-E603 |
| Tipo di prodotto | Custodia per fucile impermeabile completamente saldata |
| Misurare | 122 × 30 × 8 cm (stimato) |
| Peso | ca. 1,1 kg (stimato) |
| Capacità interna | ca. 25-30 litri |
| Materiale del guscio | Tessuto laminato TPU 840D |
| Costruzione | Corpo monopezzo saldato RF |
| Tipo di cucitura | Bordi saldati e termosaldati ad alta frequenza |
| Grado di impermeabilità | IPX7 |
| Chiusura | Cerniera impermeabile |
| Tasca per accessori | 1 tasca con cerniera impermeabile saldata |
| Profilo | Camera del calcio arrotondata, camera della canna rastremata |
| Trasportare | Tracolla regolabile removibile + manico rinforzato |
| Variazioni di colori | Kaki/Nero/Verde Militare, bicolore |
| Compatibilità con armi da fuoco | Fucili da caccia, a ripetizione e tattici; fucili |
| MOQ | 300 pezzi |
| Tempi di consegna del campione | 7-10 giorni |
| Tempi di produzione | 30–45 giorni |
| OEM/ODM | Supportato |
| Origine | Cina |
| Opzione | Note |
| Lunghezza del corpo personalizzata | Nuovi utensili per elettrodi sviluppati come richiesto |
| Profilo della camera | Raggio del calcio e conicità della canna regolabili |
| Materiale del guscio | Norma TPU 840D; Alternativa al telone in PVC 500D |
| Specifica senza PVC | Costruzione in TPU ovunque |
| Toppa con logo saldata | Applicato senza forare la conchiglia |
| Configurazione tascabile | Dimensioni, posizione o una seconda tasca saldata |
| Divisione del colore | Pannelli saldati bicolore in qualsiasi combinazione |
| Documentazione dei parametri | Documenti di saldatura forniti per file di qualità |
1. Ispezione del tessuto in entrata e prova di saldabilità sul lotto
2. Impostazione dei parametri di saldatura: potenza, pressione, permanenza registrati per lotto
3. Campione di saldatura del primo articolo e test di distacco distruttivo
4. Taglio di precisione dei pannelli fino allo sviluppo camerato
5. Saldatura RF del raggio della camera del calcio
6. Saldatura RF della camera conica della canna e delle cuciture dei bordi
7. Attacco saldato della tasca per accessori e cucitura della cerniera
8. Saldatura ibrida di ancoraggi per cinghie e supporti per maniglie
9. Verifica dell'immersione rispetto alla condizione IPX7
10. Ispezione finale e imballaggio per l'esportazione
| Controllo | Metodo | Frequenza |
| Saldabilità del materiale | Saldatura di prova sul lotto in arrivo | Ogni lotto |
| Record di parametri | Potenza, pressione, permanenza registrati | Ogni lotto |
| Sbucciare il primo articolo | Pelatura distruttiva su un campione di saldatura | Inizio di ogni corsa |
| Aspetto della saldatura e definizione del bordo | Visivo, in corso | Continuo |
| Consistenza della larghezza della saldatura | Misurato rispetto a un campione approvato | Campionamento |
| Saldatura a sezione curva | Visiva al raggio del calcio | 100% |
| Integrità dell'acqua finita | Controllo dell'immersione | Secondo il piano di campionamento approvato |
| Prova | Metodo | Risultato |
| Sbucciare la cucitura | Buccia distruttiva su un campione saldato | Il tessuto principale si è strappato prima della separazione delle cuciture |
| Integrità della saldatura curva | Test di distacco in particolare sul raggio del calcio | Tenuto ugualmente alle saldature di sezione diritta |
| Immersione IPX7 | Custodia sigillata immersa a 1 m per 30 minuti | Nessuna penetrazione in nessuna giuntura saldata |
| Affaticamento da flessione della cucitura | Flessione ripetuta sulla linea di saldatura | Nessuna crepa o separazione |
| Resistenza all'idrolisi | Esposizione caldo umido prolungata | Nessun ammorbidimento o delaminazione delle cuciture |
| Integrità a bassa temperatura | Flesso dopo 12 ore a -20 °C | Cuciture intatte; nessuna frattura fragile |
| Scrub e tubo | Pulizia aggressiva ripetuta delle aree di cucitura | Nessun degrado; nessun bordo del nastro da sollevare |
| Tiretto con toppa di ancoraggio | Carico sostenuto sulle toppe delle cinghie saldate | Nessuna separazione della toppa saldata |
La saldatura ad alta frequenza è un bene strumentale e non un'operazione subappaltata. Le nostre linee di saldatura funzionano internamente a Dongguan, Cina e Ho Chi Minh City, Vietnam, gli utensili per elettrodi sono sviluppati internamente per forme personalizzate, la saldabilità viene testata su ogni lotto in entrata e la linea di saldatura e il processo di ispezione sono aperti alla verifica dell'acquirente.
Il marchio desiderava una camera del calcio più profonda per le pistole con pettini regolabili, che modificasse il raggio di saldatura anziché solo una dimensione. Abbiamo sviluppato una nuova utensileria per gli elettrodi per la curva rivista e abbiamo sottoposto a test di distacco la sezione curva specificatamente prima dell'approvazione, poiché una saldatura curva è il punto in cui si manifesta per primo l'errore dell'utensileria. 450 pz, 47 giorni compresa attrezzatura.
Il loro team di conformità ha richiesto la registrazione dei parametri di saldatura per lotto insieme al rapporto di immersione, dopo aver precedentemente accettato la garanzia verbale del fornitore. Abbiamo fornito i dati registrati su potenza, pressione e permanenza con la spedizione e i risultati del peeling del primo articolo. 600 pezzi, 43 giorni.
Le esigenze del mercato hanno escluso del tutto il PVC. La struttura standard in TPU 840D era già conforme e abbiamo confermato la documentazione sulla composizione del materiale attraverso la catena di fornitura anziché sostituire nulla. 350 pezzi, 42 giorni.
"Le saldature curve sono il luogo in cui un fornitore viene scoperto. Hai testato quella sezione da sola e ci hai mostrato il risultato. "
— Ingegnere di prodotto, marchio di caccia
"I record dei parametri per lotto hanno trasformato una richiesta in un documento. Da allora in poi il nostro team di conformità ha smesso di fare domande."
— Responsabile qualità, importatore
"Se il tessuto si strappa prima della cucitura, non c'è più nulla da discutere. Questo è stato il test che ci ha convinto."
— Responsabile dell'approvvigionamento, distributore di attrezzature per esterni
Un campo elettromagnetico a 27,12 MHz inverte la polarità circa 27 milioni di volte al secondo. Le molecole polari nel TPU tentano di riallinearsi a ogni inversione e l'attrito interno genera calore attraverso l'intero spessore del giunto contemporaneamente. Sotto la pressione dell'elettrodo gli strati ammorbiditi si fondono e si solidificano nuovamente come un'unica sezione continua.
Un tubo è una cucitura diritta ripetuta. Questo guscio ha una camera del calcio curva che richiede utensili sagomati in base al raggio, una camera della canna rastremata in cui la larghezza della saldatura deve rimanere costante man mano che il pannello si restringe, una tasca saldata applicata su una faccia già saldata e una cerniera saldata nella cucitura. Ciascuna è una decisione separata su strumenti e parametri.
Test di peeling distruttivo. In una saldatura corretta, il tessuto principale si strappa prima che la cucitura si separi. Una separazione netta lungo la linea di saldatura significa energia insufficiente e innesca una revisione dei parametri prima che la produzione continui.
Potenza, pressione dell'elettrodo e tempo di permanenza, impostati per lotto di tessuto in entrata e registrati. Il raffreddamento sotto pressione è il quarto passaggio e quello più spesso saltato nella produzione a basso costo: il rilascio anticipato dell'elettrodo lascia un giunto che sembra corretto e si stacca sotto carico.
No. Il processo necessita di polarità molecolare. TPU e PVC si saldano bene; il polietilene e il polipropilene non sono polari e non possono essere saldati in RF. Il nylon o il poliestere non rivestito richiedono un laminato saldabile. La saldabilità viene testata su ogni lotto in entrata.
Sì, sulle nostre linee a Dongguan, Cina e Ho Chi Minh City, Vietnam, con utensili per elettrodi sviluppati internamente. La linea di saldatura e il processo di ispezione sono aperti alla verifica dell'acquirente.
Sollevamento del nastro di cucitura, riapertura delle perforazioni dell'ago man mano che l'adesivo invecchia, cuciture che si allentano sotto le vibrazioni, cuciture delle tasche che perdono nei punti cuciti attraverso il guscio e ancoraggi della cinghia che perforano la barriera. Nessuna di queste modalità di guasto esiste su un guscio saldato.
SÌ. Senza nastro adesivo da sollevare, le cuciture saldate tollerano la pulizia che danneggerebbe una custodia nastrata, utile dopo l'esposizione a sale, limo o sangue.
No. Dopo dodici ore a -20 °C le cuciture sono rimaste intatte e flessibili senza rotture fragili sulla linea di saldatura.
SÌ. La struttura standard in TPU 840D è priva di PVC e la documentazione sulla composizione del materiale può essere fornita attraverso la catena di fornitura per i mercati che la richiedono.
SÌ. Gli utensili per elettrodi sono sviluppati internamente per lunghezze personalizzate, profili di camere, rinforzi saldati e toppe con logo. L'attrezzatura viene citata esplicitamente anziché inclusa nel prezzo unitario.
MOQ 300 pezzi, campioni in 7–10 giorni, produzione in 30–45 giorni, preventivo EXW, FOB o CIF, con sviluppo degli utensili quotato per progetto e documentazione dei parametri di saldatura disponibile per i file di qualità.
Indirizzo
N. 88, sezione Fenggang di Dongshen Road, città di Fenggang, città di Dongguan, provincia del Guangdong, Cina
tel